凝胶糖果的批次稳定性,往往不是由单一工序决定,而是配方、熬制、成型、干燥和储运多个环节叠加的结果。生产现场遇到的质量异常,表面上可能是析水、变形或粘牙,实际原因却可能来自凝胶剂配比、糖浆比例、环境湿度或包装阻隔性。对技术人员和采购来说,建立“异常现象—可能原因—排查顺序—处理方向”的对应关系,比单纯记录问题更有价值。
以下按常见异常类型展开,重点讲可操作的排查思路和工艺调整方向。需要说明的是,具体参数需结合产品类型、设备条件和目标货架期做小试验证,不宜直接照搬。
析水与表面发粘:先查凝胶网络与糖体比例
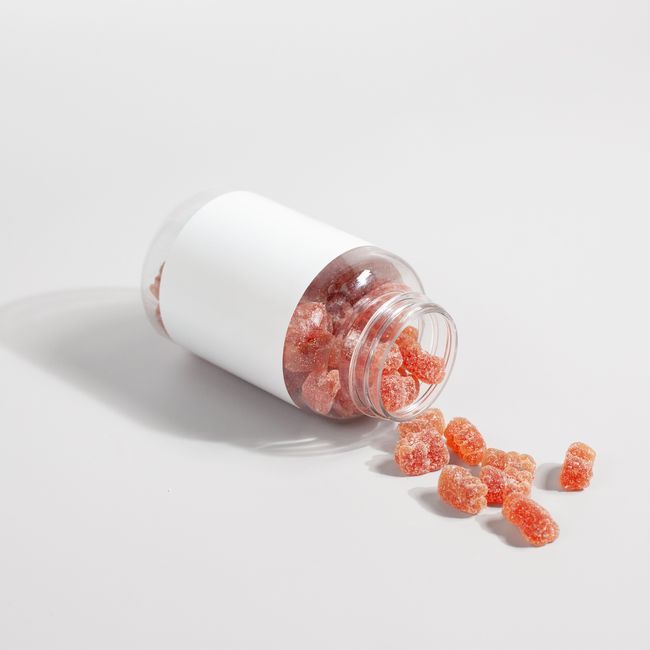
析水是凝胶糖果最常见的异常之一,表现为糖体表面渗出液滴、包装膜内侧出现水雾,或糖体之间相互粘连。排查时先看凝胶剂类型和用量:明胶、果胶、卡拉胶、结冷胶等形成的凝胶网络结构不同,持水能力差异明显。若凝胶剂用量偏低或复配比例失衡,网络结构不足以束缚自由水,析水风险会上升。同时要检查熬煮后的固形物含量,可溶性固形物偏低时,体系渗透压不足,也会促进水分迁移。
处理方向通常从两方面入手:一是调整凝胶剂用量或复配比例,必要时通过小试观察凝胶强度和持水性;二是提高熬煮终点固形物控制精度,避免批次间波动过大。若析水集中在储存后期,还需检查包装阻隔性和仓库湿度。对于已出现轻微析水的产品,可通过延长干燥时间或调整干燥曲线降低表面水分,但不宜用高温快速烘干,以免糖体表面结壳、内部水分更难排出。
表面发粘常与析水伴生,也可能由脱模剂残留、抛光剂选择不当或冷却不足引起。排查时可先观察发粘是局部还是整体:局部发粘多与模具、脱模或接触面有关;整体发粘则更偏向配方和干燥问题。
变形、塌陷与粘牙:成型与冷却参数需要复核
变形和塌陷多出现在脱模后到包装前的时间段,典型表现是糖体边缘塌软、厚度不均或堆叠后压扁。常见原因包括浇注温度偏高、冷却隧道温度不足、脱模时间过早以及糖体凝胶强度未完全建立。排查时建议记录浇注温度、冷却区段温度和脱模时的糖体中心温度,确认凝胶剂是否在合适温度区间完成定型。对于明胶体系,冷却不足会直接影响脱模完整率;对于果胶或卡拉胶体系,则要关注离子种类和浓度对凝胶速度的影响。
粘牙问题更多与质构相关,而非单一卫生指标。糖体咀嚼时粘牙,可能是凝胶剂用量过高、糖浆DE值偏低、水分偏高或酸度调整不当。处理方向包括:在保证成型的前提下适当降低凝胶剂用量,调整葡萄糖浆与蔗糖比例,或微调酸味剂加入时机和用量。需要注意的是,酸味剂加入过早、温度过高,可能引起部分凝胶剂降解,使糖体发软、发粘,因此加入点和搅拌时间要纳入工艺记录。
若变形伴随表面粗糙或收缩,还应检查模具清洁度和脱模剂喷涂量。模具残留物会影响脱模一致性,进而造成局部拉扯变形。
微生物超标与霉变:环境、水分与包装三重排查
凝胶糖果水分活度相对较高,若生产环境控制不到位,霉菌和酵母容易在表面或包装内滋生。出现霉变时,排查顺序建议从环境入手:冷却隧道、包装间和储存区的温湿度记录是否超标,空气过滤和消毒频次是否执行到位,设备和模具是否存在清洁死角。其次是糖体本身的水分活度和表面水分,干燥不充分或干燥后回潮都会提高风险。
包装环节同样关键。包装膜阻隔性不足、封口不严或包装内残留水汽,都会为微生物提供条件。处理方向包括:优化干燥曲线使水分分布均匀,控制包装间相对湿度,检查封口温度和压力参数,必要时调整包装材料结构。对于已出现霉变的产品,应隔离处理,并对同批次留样做微生物复检,同时追溯当班环境记录和包装记录。
需要提醒的是,不能通过宣称“无防腐”或“天然抑菌”来替代工艺控制。对食品和保健品生产企业而言,稳定生产应依靠水分活度、卫生规范和包装阻隔等可验证手段,而不是概念性表述。
色差、风味变化与硬度过高:从原料批次到储存条件追溯
色差和风味变化常被归为“外观问题”,但在实际生产中往往反映原料批次差异或储存条件波动。排查时先核对色素、香精和果汁浓缩液的批次检验报告,确认色价、香气成分和固形物是否在约定范围内。其次检查熬煮温度和时间是否稳定,过度加热会加深颜色、产生蒸煮味,并可能影响凝胶剂性能。若色差只出现在储存后期,则要关注光照、温度和包装透氧性。
硬度过高或口感偏韧,通常与水分偏低、凝胶剂用量偏高或储存环境过于干燥有关。处理方向包括:复核干燥终点水分,调整仓库湿度,必要时在配方中微调保湿类辅料比例。对于硬度过高的已成型产品,不建议通过表面加湿简单回软,因为容易造成表面发粘和微生物风险,更稳妥的做法是从下一批次调整干燥和配方参数。
总体来看,凝胶糖果质量异常的排查应坚持“先记录、再分层、后验证”的顺序:先确认异常出现的批次、位置和时间段,再按配方、工艺、环境、包装分层排查,最后通过小试或对照批次验证处理方向。对采购和渠道从业者而言,了解这些排查逻辑,也有助于在供应商审核和来料验收中提出更具体的问题。
 15853797807


 客服1