凝胶糖果的熬制与成型,是把配方转化为稳定产品的关键工段。对食品和保健品生产企业来说,配方确定之后,产线能否稳定复现,主要取决于糖液固形物、溶胶状态、浇注温度和冷却曲线这几个可量化参数。与硬糖不同,凝胶糖果含有胶体,糖液在高温下长时间停留会加速降解,因此熬制阶段的核心目标不是单纯把水分蒸出去,而是在尽量短的热历史内达到目标浓度,同时保留胶体功能。
本节讨论的参数以批次中试和连续熬煮两种模式都适用。需要提醒的是,不同凝胶剂(明胶、果胶、淀粉、卡拉胶等)对温度和剪切敏感度差异很大,下面给出的区间只能作为调试起点,实际取值应结合小试流变数据和产线设备能力确定。
一、溶胶与熬制:温度、时间与真空度
溶胶阶段要先把凝胶剂充分水化,避免颗粒包裹。以明胶为例,通常先在50~60℃热水中溶胀,再升温至65~75℃保温,温度过高会降低凝胶强度;果胶体系则需在酸性条件下高温短时溶解,并控制pH在3.2~3.8附近。溶胶罐建议配低速刮壁搅拌,转速过高会把空气带入糖液,形成后续难以消除的气泡。
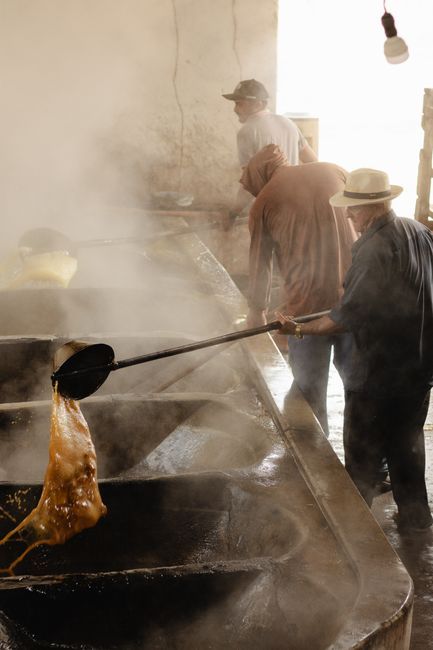
熬制阶段多采用真空熬糖,以降低沸点、缩短高温停留。常见控制点包括:真空度维持在-0.08~-0.09MPa,糖液温度约110~125℃,脱水后固形物控制在78%~82%(依凝胶剂和产品硬度调整)。真空熬煮还能减少美拉德反应和焦糖化,对浅色或热敏功能配料更有利。若使用常压熬煮,则应缩短时间并加强搅拌,防止局部过热。
需要监控的辅助参数包括糖液粘度、pH和可溶性固形物。粘度异常升高往往提示凝胶剂降解或水分蒸发过度;pH偏移会影响果胶凝胶和风味稳定性。建议每批记录熬制曲线,便于回溯。
二、浇注与成型:温度窗口与模具条件
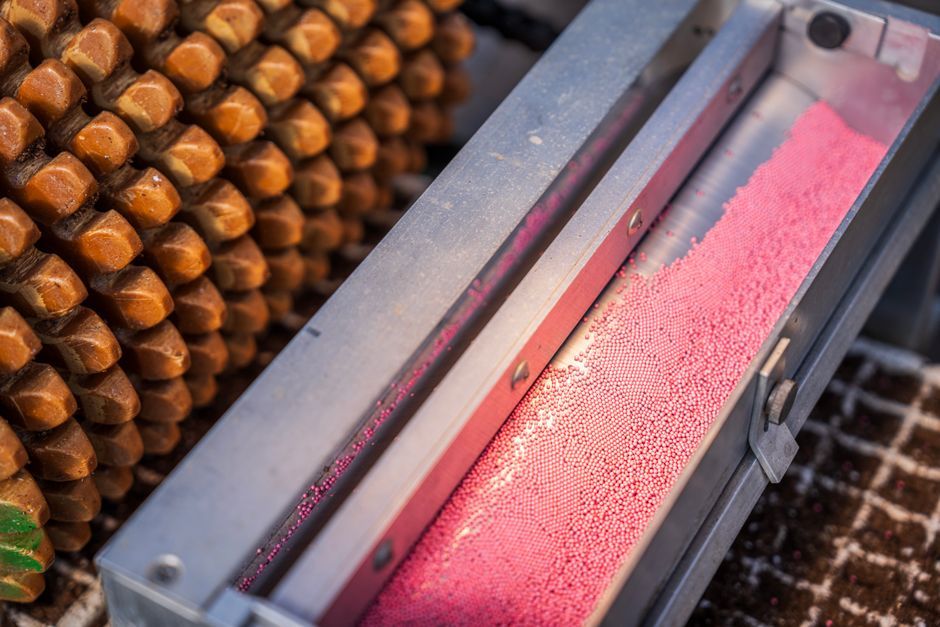
熬制完成后,糖液需在保持流动性的温度窗口内完成浇注。浇注温度过高会烫伤模具、加剧凝胶剂降解;过低则粘度上升,导致浇注不满、拉丝或重量偏差。明胶体系浇注温度常控制在70~85℃,果胶和淀粉体系可略高。对于含功能油脂或热敏成分的产品,可在浇注前用在线混合方式加入,减少高温暴露。
成型质量与模具密切相关。淀粉模(mogul)工艺中,淀粉含水量、粉温和印模深度直接影响糖体形状和脱模;金属或硅胶模具则要控制模温,一般预热至35~50℃,避免糖液骤冷产生流痕。浇注量通常按单粒重量设定,偏差建议控制在±3%以内,超出范围需检查活塞泵、料嘴和糖液粘度。
浇注后要避免震动和快速降温。糖液在凝胶前受到扰动,容易产生内部气泡或形状不整。建议从浇注到进入冷却隧道之间保留一段静置时间,让凝胶网络初步形成。
三、冷却与干燥:温湿度曲线与终点判断
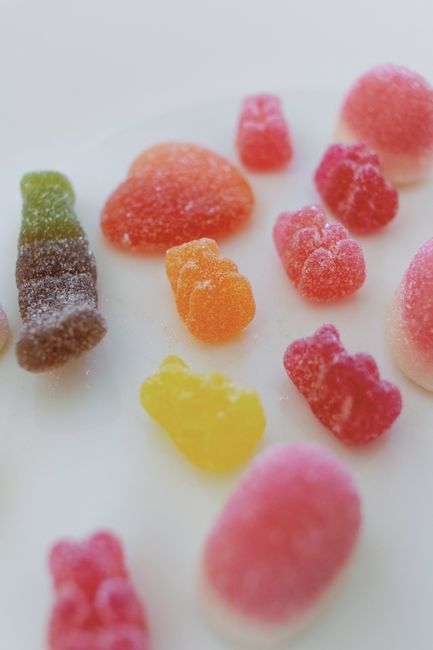
凝胶糖果的冷却不是越快越好。快速降温会造成表面与内部收缩不一致,出现凹陷、脱模开裂或表面发粘。以淀粉模工艺为例,常采用分段冷却:先20~25℃、相对湿度50%~60%预冷,再逐步降至15~18℃完成定型。冷却隧道风速不宜过高,避免局部干燥过快。
干燥终点通常以水分活度(Aw)或含水量判断。多数凝胶糖果成品Aw控制在0.55~0.75之间,具体取决于配方和包装方式。干燥不足会导致粘模、粘连,干燥过度则口感变硬、透明性下降。建议在隧道出口和包装前分别抽样检测,建立水分与Aw的对应关系。
环境湿度对成型段影响明显。相对湿度过高,糖体表面吸湿发粘;过低则表面结皮,影响后续上油或抛光。车间一般建议控制在45%~60%RH,并根据季节调整。
四、常见问题排查与工艺放大注意点
生产中常见问题包括:糖体发粘、脱模困难、气泡多、色泽加深、硬度波动。发粘多与干燥不足、Aw偏高或冷却不充分有关;脱模困难要检查淀粉模含水、模温和脱模剂使用;气泡则常来自搅拌带入空气或浇注温度过低。色泽加深通常提示熬制温度过高或时间过长,应优先检查真空度和热历史。
工艺放大时,不能简单按比例放大熬制时间。罐体传热面积与体积比下降,升温和脱水速度都会变慢,建议以单位质量热历史为参考,重新标定真空度、搅拌速度和终点固形物。浇注工位要核对料管长度和保温温度,减少沿程温降。
最后,所有参数调整后都应做小批量验证,记录溶胶、熬制、浇注、冷却四段的关键数据。稳定的凝胶糖果产线,靠的不是单一温度点,而是一组相互匹配的参数和可追溯的记录。
 15853797807


 客服1